
Область применения и источники
Это тематическое инженерное руководство, а не постраничный перевод всего PDF. Примеры источника не являются измерениями ArmSoM. Напряжения, выводы, SDK/BSP и ядро сверяйте с фактической ревизией платы.
Rockchip: RK3576_Production_Process_Requirements_V10_20240522_CN.pdf · V1.0 · §1–3
Отделяйте пайку чипа от сборки модуля
Профиль оплавления относится к конкретному корпусу, а не автоматически к повторному оплавлению целого CM5, CM7s или AIM7. Разъёмы, термоинтерфейс и корпус имеют собственные требования. Модуль сокращает работы по SoC, но качество носителя и изделия контролируют отдельно.
Что указано в источнике
§1.3 даёт ориентиры для проверки технологом на реальной плате, пасте и оборудовании, а не готовый рецепт без измерения температуры.
| Параметр | Исходный ориентир |
|---|---|
| Паста | SAC305; доля flux 10%–11.5% |
| Нагрев | 1–2℃/s |
| Выдержка 150–180℃ | 60–90s |
| Выше 220℃ | 60–80s |
| Пик | 245±5℃; 15–30s |
| Охлаждение | Рекомендовано ≤2℃/s |
§3.2.2 задаёт квадратные отверстия со скруглением r=0.05mm, стороной 0.30–0.32mm и трафаретом 0.1mm. Это контекст RK3576, а не универсальная норма корпусов.
Условия хранения требуют уточнения
§2.2 указывает MSL 3, ≤30℃/60%RH и рекомендацию использовать за 168 часов после вскрытия, но также содержит шестичасовое время до оплавления. Строка MSL 1 записана как «≤300℃/85%RH». Условия или значения неясны. Нельзя рекомендовать хранение при 300℃ или молча удалить шесть часов. Нужны пояснение поставщика, маркировка партии и применимая технология.
Что передать на производство
- Версионные схему, BOM, PCB, инструкции сборки и проверки.
- Полные артикулы, ревизии и правила замен.
- Подтверждённые параметры процесса, измеренные профили и обработку отклонений.
- Сумму образа, прошивку, назначение серийных номеров и регистрацию результатов.
Разделяйте питание, запуск, функции интерфейсов и длительную нагрузку. Критерии выпуска определяют по пробной серии, а не по демонстрации на столе. После изменения процесса или компонентов сохраняйте решение и повторные испытания.
Иллюстрация из источника
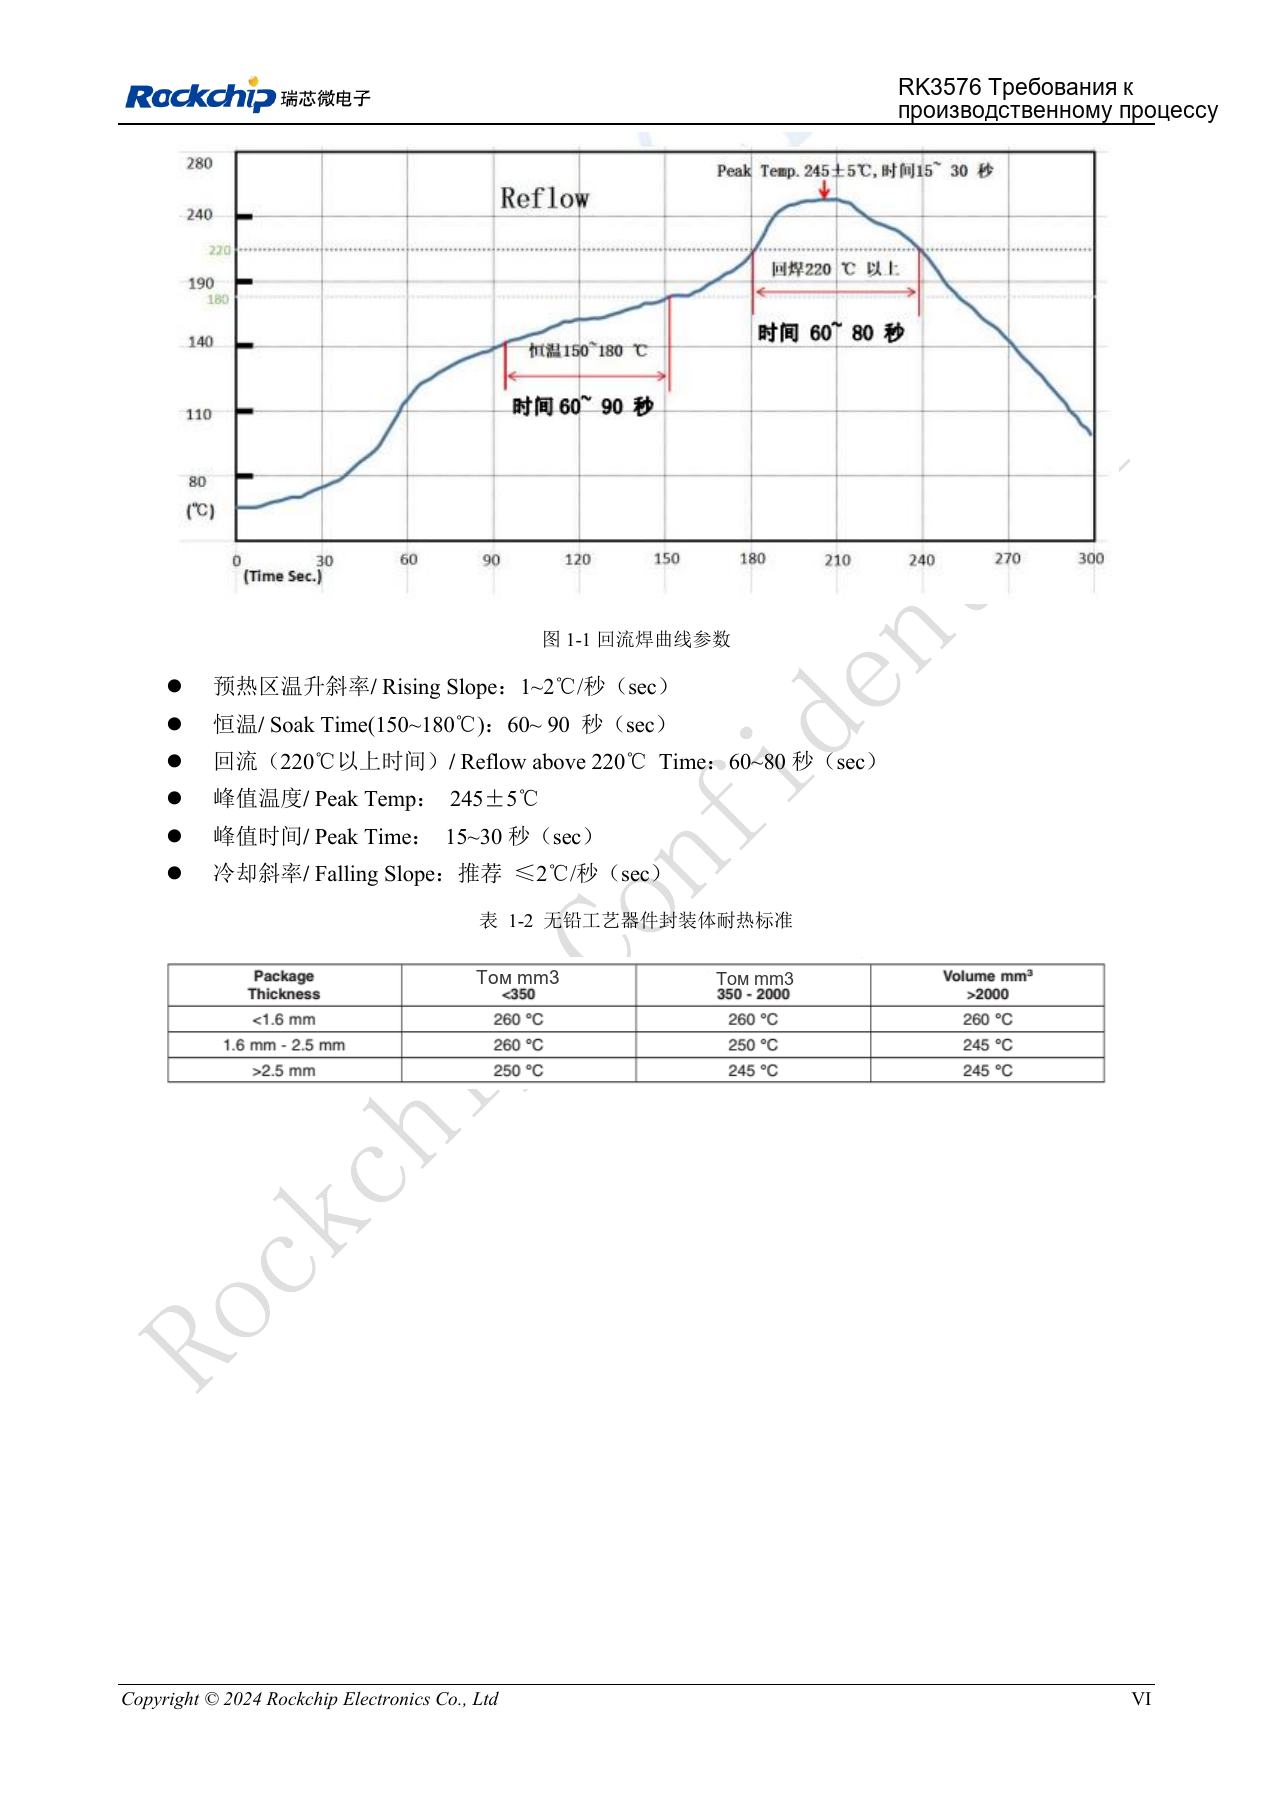
Китайский оригинал; соответствующая английская иллюстрация в материалах не найдена. Эталонный проект, а не схема платы ArmSoM.
RK3576_Production_Process_Requirements_V10_20240522_CN.pdf · PDF p. 7.
Дополнение по RK3588 без смешивания платформ
Раздел основан на технической части восьмистраничного RK3588 Production Process Requirements V1.0_20230215.pdf. Он дополняет RK3576, сохраняя параметры раздельно. Это материал для анализа процесса, а не разрешение повторно оплавлять целые модули ArmSoM и не универсальная рецептура.
| Параметр | Исходный RK3576 | Добавленный RK3588 |
|---|---|---|
| Сплав / доля флюса | SAC305; 10%–11.5% | SAC305; 10%–11.5% |
| Скорость нагрева | 1–2℃/s | 1–2℃/s |
| Выдержка 150–180℃ | 60–90s | 60–120s |
| Выше 220℃ | 60–80s | 60–90s |
| Пик | 245±5℃; 15–30s | 245±5℃; 15–30s |
| Охлаждение | Рекомендуется ≤2℃/s | Рекомендуется ≤2℃/s |
| Толщина трафарета | 0.1mm | 0.1–0.12mm |
Выдержка, время выше ликвидуса и толщина различаются. Выбор самых широких интервалов создал бы правило, которого нет ни в одном источнике для всех Rockchip.
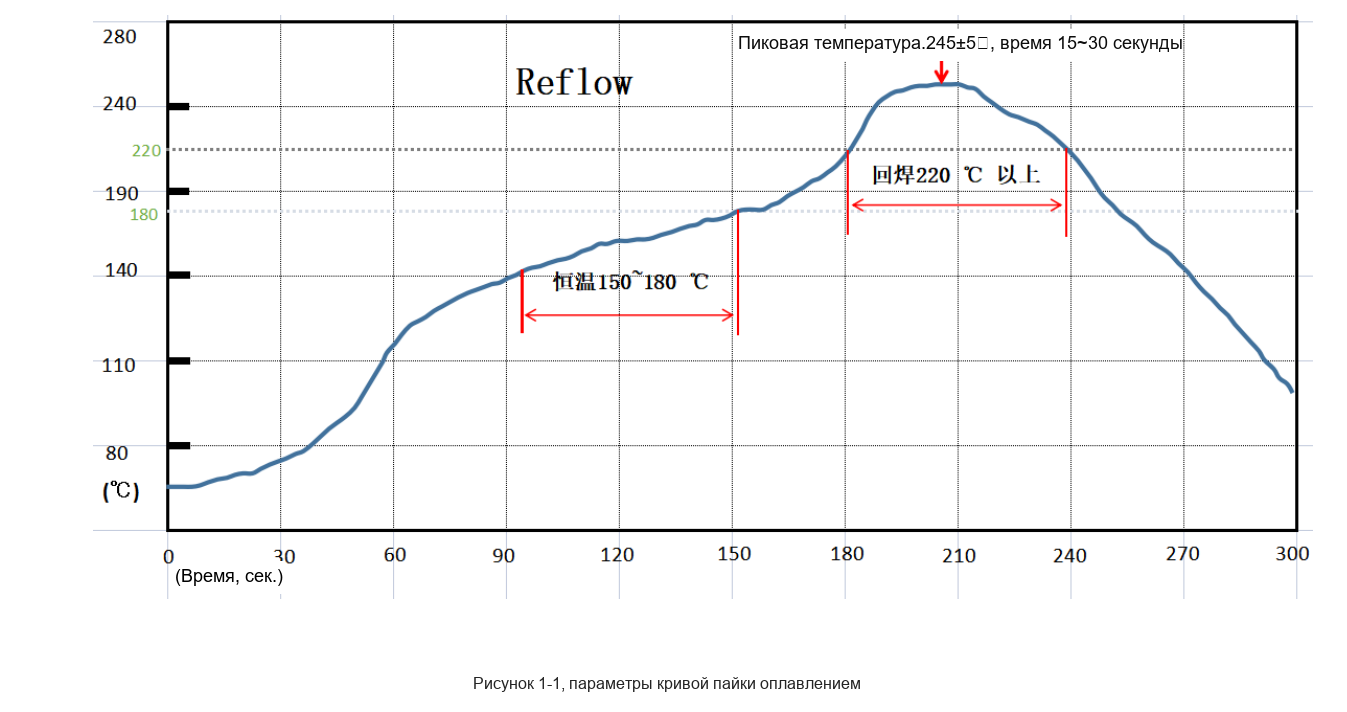
Профиль оплавления RK3588 из источника — Оригинал на китайском; соответствующей английской иллюстрации в этой подборке нет. RK3588 Production Process Requirements V1.0_20230215.pdf, PDF p. 6.
Проверять профиль на реальной сборке
RK3588 также указывает хранение пасты при 2–10℃ и прогрев 3–4h. Исполнение должно соответствовать спецификации партии пасты и утверждённому процессу. Сохраняйте настройки печи, скорость конвейера, расположение термопар и измеренную кривую. Уставка печи не равна температуре соединения.
Корпус, медь, толщина платы, плотность монтажа и теплоёмкость меняют нагрев. На опытной партии оцените дефекты и повторяемость, фиксируйте ремонт, повторный проход и партии. Эталонная кривая не отменяет проверку новой PCB.
Неоднозначность размеров трафарета
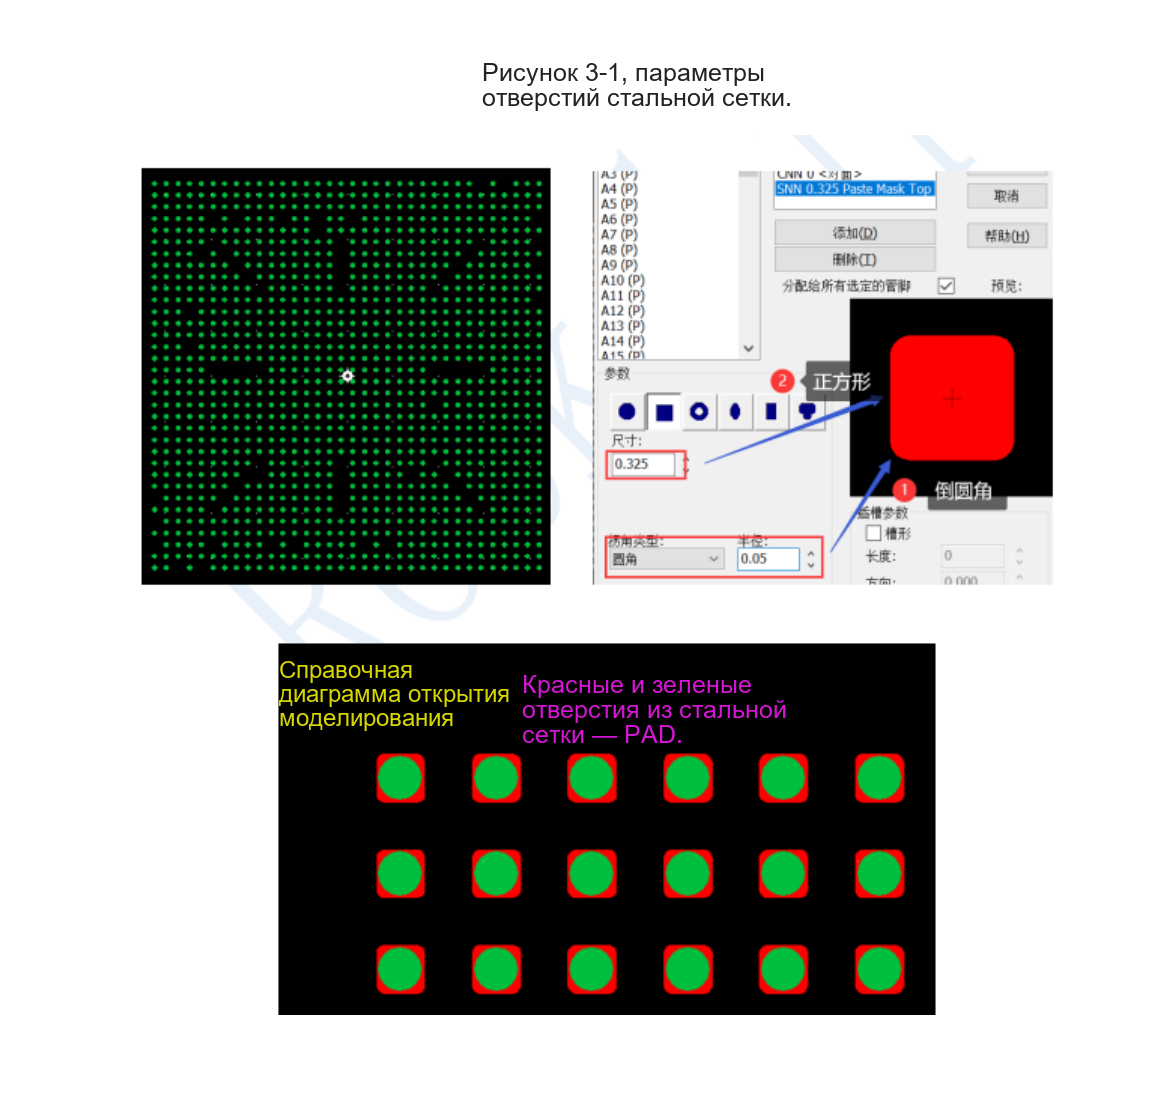
Исходный рисунок апертур RK3588 — Оригинал на китайском; соответствующей английской иллюстрации в этой подборке нет. RK3588 Production Process Requirements V1.0_20230215.pdf, PDF p. 8.
Стр. 8 описывает квадратное окно со скруглением r=0.05mm, затем размер назван «диаметр=0.325~0.35mm» при толщине 0.1–0.12mm. Квадрат и диаметр создают неоднозначность; здесь это не исправляется на длину стороны. До производства согласуйте данные с поставщиком и изготовителем трафарета по официальному корпусу и процессу.
Влага и сушка зависят от условий
Стр. 7 даёт MSL 3, ≤30℃/60%RH и 168h после вскрытия, но упоминает также 6h перед оплавлением. Строка MSL 1 напечатана как ≤300℃/85%RH. Нельзя использовать 300℃ для хранения; соотношение 168h и 6h требует уточнения.
Там же приведены сушка после увлажнения 125±5℃, 8–12h и сухое хранение <20%RH. Это контекст отдельной микросхемы, не целого модуля с пластиковыми разъёмами, батареей, клеем и другими компонентами. Следуйте маркировке упаковки, состоянию партии и утверждённому процессу; сохраняйте время вскрытия, экспозиции и сушки.
Модули тоже требуют прослеживаемости
AIM7 или LM7 меняет объём монтажа собственной платы, но не отменяет требования к разъёмам, пайке, носителю и изделию. Свяжите серийный номер с hardware/BOM, суммой прошивки, программированием, питанием, DDR/накопителем, сетью/дисплеем и температурными тестами. Отказы должны прослеживаться до партии и повторно проверяться.
Дополнение RK3588 не заменяет прежние значения и неоднозначности RK3576. Испытаний на производственной линии в этом обновлении не было.
Продукты и документация
- CM5 — Страница продукта · Документация
- CM7s — Страница продукта · Документация
- AIM7 — Страница продукта · Документация
- LM7 — Продукт · Документация
- Sige7 — Продукт · Документация
Другие статьи серии
- Запуск платы RK3576: минимальная система и проверка первого включения
- Плата-носитель ArmSoM CM5: питание, загрузка и планирование интерфейсов
- Скоростные интерфейсы RK3576: совместная проверка схемы и PCB
- Аппаратное проектирование RK3588S: от эталонной схемы к носителю CM7s
- RK3588 для периферийного ИИ: питание, охлаждение и расширение
- Проверка скоростной PCB RK3588: слои, импеданс и трассировка
- Аппаратная часть HMI на RK3506: выбор пути с CM1 или Forge1
- Варианты RK3308: аппаратная совместимость для аудиопроектов P2 Pro
- RK3588S и RK3588S2: что проверить перед изменением платы